Cómo especificar tolerancias en corte láser de metal grueso
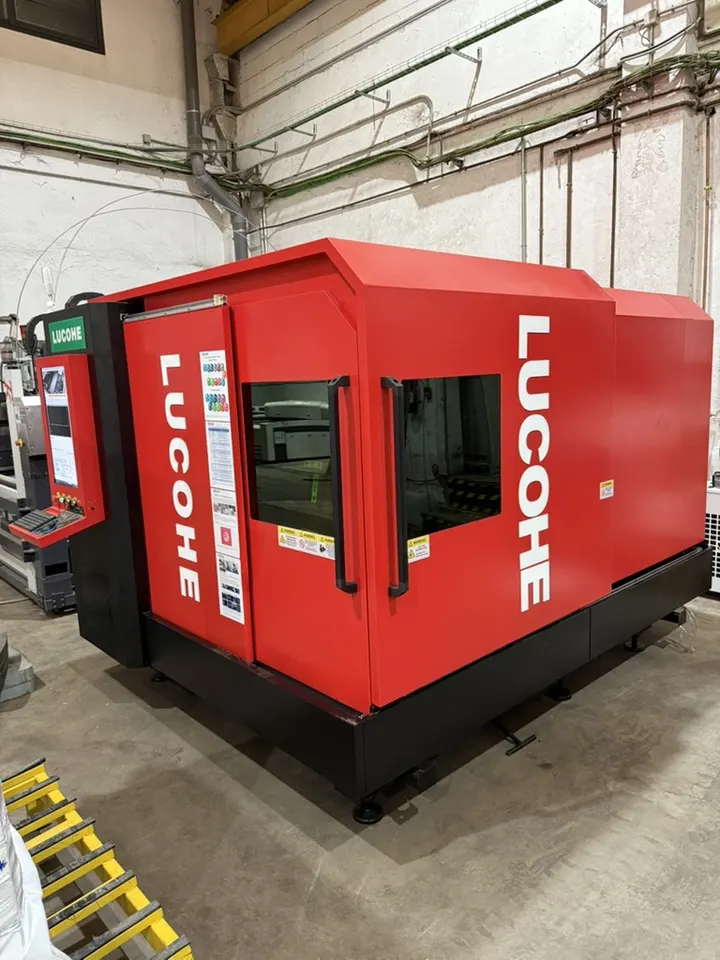
El error que encarece el metal grueso
Un plano con tolerancias copiadas de una pieza de chapa fina es una de las causas más habituales de retrabajo en corte láser de metal grueso. El proveedor recibe el diseño, corta dentro de lo que el proceso permite y, al medir, aparecen desviaciones que el cliente no esperaba. El resultado: piezas rechazadas, discusiones sobre quién asume el coste y plazos que se estiran.
En espesores superiores a 10 mm el corte láser no trabaja como una fresadora. La energía térmica, el espesor a atravesar y la geometría del contorno influyen en el resultado final. Entender qué puede y qué no puede controlar el proceso es la base para especificar tolerancias que se cumplan de verdad.
Esta guía está pensada para ingenieros y compradores que necesitan piezas precisas de subcontratistas españoles. No sustituye la conversación técnica con el proveedor, pero ayuda a plantearla con criterio y a evitar solicitudes imposibles desde el primer plano.
Qué significa tolerancia en un corte térmico
La tolerancia define el margen dentro del cual una cota puede variar y seguir siendo válida. En corte láser conviene distinguir entre la precisión de posicionamiento de la máquina y la precisión real del corte. La primera suele ser buena; la segunda depende del material, del espesor, de la geometría y del estado de la máquina.
En metal grueso, el chorro de corte pierde verticalidad a medida que atraviesa el espesor. Aparece una ligera inclinación en la pared cortada, más acusada en algunas zonas del contorno que en otras. Esa inclinación es normal y no equivale a un defecto: es una característica del proceso que debe tenerse en cuenta al definir tolerancias dimensionales y al diseñar el encaje con otras piezas.
Por eso, exigir tolerancias muy cerradas en todo el perímetro de una pieza gruesa suele obligar a operaciones posteriores de mecanizado. Si el diseño lo permite, es más eficiente reservar esas zonas críticas para un mecanizado controlado y dejar el resto del contorno con márgenes propios del corte.
Tolerancias típicas y márgenes realistas
Como regla de práctica habitual, en espesores por encima de 10 mm conviene plantear tolerancias más amplias que en chapa fina y reservar los márgenes estrechos para cotas funcionales concretas. No existe un número universal: el resultado depende del material, del espesor exacto y del diseño. Lo prudente es acordar con el proveedor qué márgenes son alcanzables para cada referencia antes de cerrar el plano.
Un criterio útil es clasificar las cotas en tres grupos: cotas funcionales que afectan al montaje, cotas de referencia que solo orientan y cotas libres que no condicionan nada. Aplicar el margen más estrecho solo al primer grupo reduce el riesgo y el coste, y facilita que el proveedor concentre el control donde realmente importa.
También conviene revisar los agujeros y las ranuras. En metal grueso, el diámetro de un agujero tiende a quedar ligeramente por debajo de lo nominal y la conicidad es más visible. Si el agujero debe alojar un tornillo o un pasador, indícalo en el plano y valora si conviene dejarlo para taladrado posterior. Especificar un agujero de corte con la misma tolerancia que un agujero taladrado es una fuente clásica de conflicto.
Factores que mueven la precisión
El material influye mucho. Aceros al carbono, inoxidables y aluminio responden de forma distinta al corte térmico, y su comportamiento cambia con el espesor. Un acero con mucha aleación o un aluminio de espesor alto pueden exigir ajustes de proceso que afectan a la calidad del borde y a la estabilidad dimensional.
La geometría también pesa. Contornos con esquinas muy cerradas, radios pequeños, nervios estrechos o islas aisladas concentran calor y pueden deformarse. Cuanto más compacta y regular sea la pieza, más predecible será el resultado. Si el diseño incluye detalles muy finos, coméntalo con el proveedor: a veces basta un pequeño cambio de radio o de separación para mejorar la estabilidad sin alterar la función.
El estado de la máquina y la preparación del corte completan el cuadro. La limpieza de la lente, la calidad del gas, la sujeción de la chapa y la compensación térmica afectan al resultado. Un buen subcontratista controla estas variables, pero no puede eliminar la variabilidad inherente al proceso. La transparencia sobre lo que se puede garantizar forma parte de un servicio técnico serio.
Cómo comunicar los requisitos al proveedor
El plano es el documento clave, pero no siempre basta. Acompáñalo de una nota técnica breve que indique qué cotas son críticas y por qué. Un plano con tolerancias generales amplias y unas pocas cotas marcadas como funcionales comunica mejor la intención que un plano lleno de márgenes estrechos sin jerarquía.
Indica también el uso previsto de la pieza: si va soldada, atornillada o simplemente embellecedora. Un proveedor experimentado ajusta el proceso según el destino. Si la pieza se suelda después, el margen debe absorber la deformación térmica de la soldadura; si encaja en un conjunto, importa más la repetibilidad entre lotes que la precisión absoluta de una pieza aislada.
Pregunta explícitamente qué tolerancias puede garantizar el taller para tu referencia concreta. Es mejor acordar un margen realista al principio que descubrir desviaciones en la primera entrega. Un proveedor que responde con criterio y propone alternativas suele ser mejor señal que uno que acepta cualquier cifra sin matices.
Errores frecuentes que conviene evitar
Uno de los errores más comunes es especificar tolerancias simétricas muy cerradas sin distinguir entre cotas interiores y exteriores. En corte térmico, la pared cortada tiene una ligera inclinación y el comportamiento no es idéntico en un contorno externo que en un agujero. Tratar ambos igual genera rechazos evitables.
Otro error es ignorar la acumulación de tolerancias en conjuntos. Si varias piezas cortadas se montan entre sí, los márgenes se suman. Conviene analizar el conjunto completo y decidir dónde se concentra el ajuste. A veces es más barato dejar una pieza con margen amplio y mecanizar solo la que hace de referencia.
También es frecuente olvidar el retrabajo en el coste. Si el diseño obliga a mecanizar todos los contornos, el corte láser pierde parte de su ventaja. Plantear desde el inicio qué zonas quedan en corte y cuáles pasan a mecanizado permite comparar presupuestos con criterio y evitar sorpresas en la factura final.
Conclusión práctica
Especificar tolerancias en metal grueso es un ejercicio de realismo y comunicación. Define qué cotas son funcionales, deja márgenes propios del proceso en el resto y comenta con tu proveedor los detalles que puedan comprometer el resultado. Esa conversación temprana ahorra retrabajos y ajustes de última hora.
En Cortalia cortamos y mecanizamos piezas para industria y conocemos las particularidades del metal grueso. Si tienes un plano o un diseño preliminar, envíanos tus dibujos y te propondremos una solución de corte y mecanizado coherente con lo que la pieza necesita de verdad. Preferimos ajustar el requisito contigo antes de cortar que corregirlo después.
¿Tiene un proyecto industrial?
Nuestro equipo de ingeniería le asesora sin compromiso. Analizamos su proyecto y le proponemos la solución más eficiente en términos de calidad, plazo y coste.