Corte por água em espesuras grossas: guia para caldeiraria e
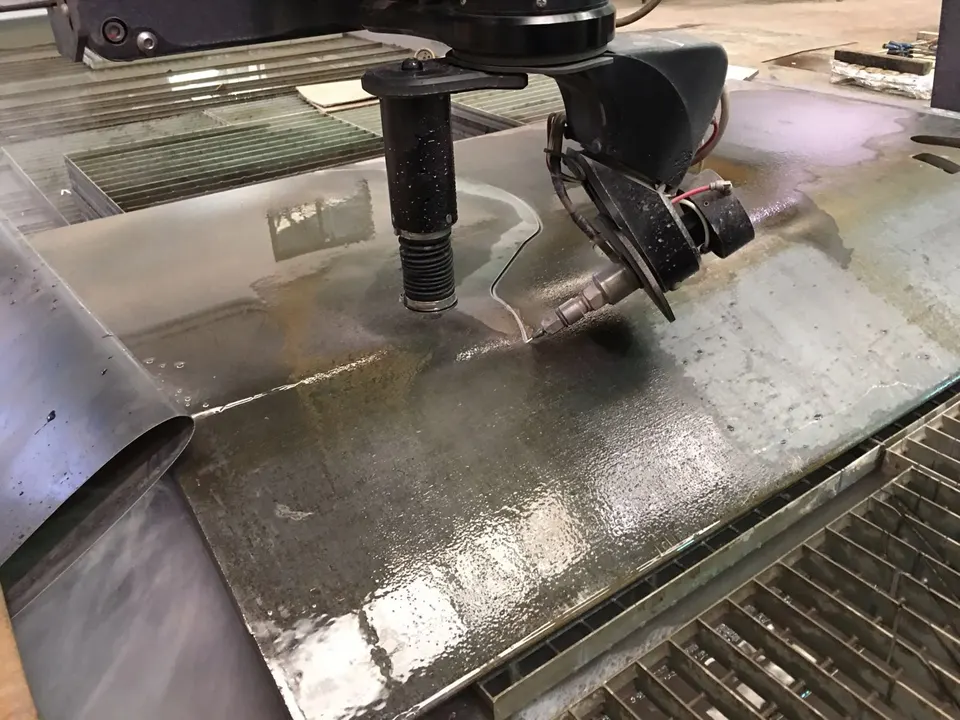
Porque é que o corte por água é a escolha para espesuras grossas
Quando a espessura ultrapassa os 100 mm, os processos térmicos como o laser ou o plasma enfrentam limitações severas: a zona afetada pelo calor (ZAC) torna-se extensa, o risco de distorção aumenta e a qualidade do corte degrada-se. O corte por água abrasivo elimina estes problemas porque é um processo a frio. Não há fusão, não há ZAC significativa e o material mantém as suas propriedades mecânicas e metalúrgicas.
Em caldeiraria e petroquímica, onde se trabalham aços ao carbono, inoxidáveis, ligas resistentes e materiais revestidos, esta característica é decisiva. A ausência de calor evita alterações na microestrutura que poderiam comprometer a resistência à corrosão ou a tenacidade. Além disso, permite cortar materiais que seriam impossíveis ou antieconómicos com outros métodos, como compósitos ou ligas de alta dureza.
Materiais e espesuras típicas: o que esperar
O corte por água abrasivo lida bem com uma vasta gama de materiais em espesuras grossas. Aços ao carbono estruturais, aços inoxidáveis austeníticos e duplex, ligas de níquel e até titânio são cortados rotineiramente. Em espesuras acima de 100 mm, a prática típica mostra que o processo é viável, embora a velocidade de corte diminua e o custo por metro aumente. Não há um limite rígido, mas a eficiência económica começa a ser questionada em espesuras muito elevadas.
A qualidade do corte em espesuras grossas é geralmente boa, com superfícies que podem necessitar de pouca ou nenhuma maquinação posterior, dependendo da aplicação. A precisão dimensional é mantida, embora com tolerâncias mais abertas do que em chapas finas. É comum que o corte por água em espesuras grossas produza um ligeiro taper (conicidade) no bordo, que pode ser minimizado com parâmetros adequados e compensação da máquina.
Para caldeiraria, isto significa que se podem obter contornos complexos e furos com qualidade suficiente para soldadura direta, reduzindo operações secundárias. Na petroquímica, onde a integridade do material é crítica, a ausência de ZAC é uma vantagem competitiva face ao corte térmico.
Precisão e qualidade de bordo: o que realmente importa
Em espesuras acima de 100 mm, a precisão dimensional típica situa-se na ordem dos décimos de milímetro, mas depende do material, da geometria e dos parâmetros de corte. Não espere tolerâncias de maquinação de precisão; o corte por água é um processo de corte, não de acabamento. No entanto, para muitas aplicações de caldeiraria, a precisão obtida é mais que suficiente, especialmente se o ajuste for para soldadura.
A qualidade do bordo é caracterizada por uma superfície mate, sem rebarbas significativas e com rugosidade que varia ao longo da espessura. Na parte superior, o corte é mais liso; na parte inferior, pode apresentar estrias. Isto é normal e aceitável em muitos contextos. Se a aplicação exigir um acabamento superior, pode ser necessário um passe de maquinação ligeiro ou um ajuste nos parâmetros (velocidade mais lenta, abrasivo mais fino).
O taper é o desvio angular entre a entrada e a saída do jato. Em espesuras grossas, pode ser mais pronunciado. Para o minimizar, os fabricantes experientes utilizam cabeças de corte com compensação dinâmica e ajustam a velocidade e a pressão. É importante discutir este aspeto com o fornecedor e indicar claramente as zonas críticas onde o taper é inaceitável.
Como especificar requisitos para obter orçamentos precisos
Para receber um orçamento fiável, o primeiro passo é fornecer desenhos técnicos claros, em formato digital (DXF, DWG ou PDF vetorial). Indique as espesuras exatas, o material e a norma aplicável. Se houver requisitos de qualidade de bordo, mencione-os: por exemplo, se o bordo vai ser soldado, se precisa de ser pintado ou se é uma superfície de vedação. Isto ajuda o fornecedor a selecionar os parâmetros corretos.
Especifique as tolerâncias dimensionais e geométricas que a peça final deve cumprir. Não assuma que o fornecedor adivinha. Se o taper for crítico, indique o valor máximo admissível. Se houver furos que necessitem de roscagem posterior, refira-o. Quanto mais detalhada for a especificação, menor o risco de surpresas e mais preciso será o orçamento.
Além disso, forneça informações sobre o contexto: é uma peça única ou uma série? Há requisitos de prazo? O material é fornecido por si ou pelo subcontractor? Em projetos de petroquímica, é frequente exigir certificados de material e relatórios de inspeção. Mencione estas necessidades desde o início para que o orçamento as inclua.
Por fim, esteja aberto a sugestões. Um bom parceiro de corte por água pode propor ajustes no design para melhorar a eficiência e reduzir custos, como agrupar peças no nesting ou alterar ligeiramente um contorno para facilitar o corte. Esta colaboração é valiosa em espesuras grossas, onde o custo do material e do tempo de máquina é significativo.
Erros comuns a evitar ao encomendar corte por água
Um erro frequente é assumir que o corte por água é sempre a opção mais barata. Em espesuras muito grossas, o custo por metro pode ser superior ao de outros processos, especialmente se a precisão exigida for elevada. Compare alternativas com base no custo total, incluindo operações secundárias e risco de distorção.
Outro erro é não indicar a direção de laminação ou requisitos de orientação. Em aplicações petroquímicas, a orientação das fibras do material pode afetar a resistência. O corte por água não altera a orientação, mas é preciso garantir que a peça é cortada na direção correta. Indique isso no desenho.
Também é comum subestimar a importância do nesting. Em espesuras grossas, o aproveitamento do material é crucial. Um nesting bem feito pode reduzir significativamente o desperdício. Discuta com o fornecedor a possibilidade de otimizar a disposição das peças na chapa.
Conclusão: peça o seu orçamento com confiança
O corte por água em espesuras grossas é uma tecnologia madura e fiável para caldeiraria e petroquímica. Oferece vantagens claras em termos de integridade do material e qualidade de bordo, desde que especificado corretamente. Evite surpresas fornecendo desenhos detalhados e requisitos claros.
Na Cortalia, temos experiência em corte por água de espesuras grossas para projetos industriais em toda a Espanha e UE. Se tem uma aplicação que exige precisão e qualidade em aço grosso, envie-nos os seus desenhos para um orçamento sem compromisso. A nossa equipa técnica analisará o seu projeto e proporá a melhor solução.
Tem um projeto industrial?
A nossa equipa de engenharia aconselha-o sem compromisso. Analisamos o seu projeto e propomos a solução mais eficiente em termos de qualidade, prazo e custo.