Corte por agua en espesores gruesos: guía para calderería y
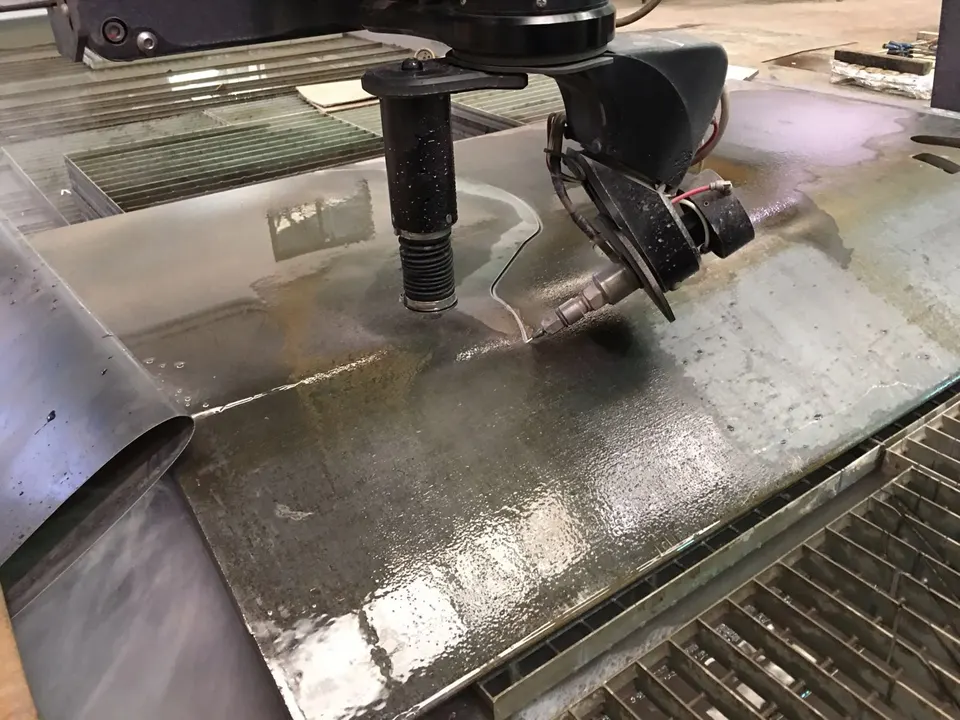
Por qué el corte por agua es la opción sólida en espesores gruesos
Cuando se trabaja con espesores superiores a 100 mm en calderería o proyectos petroquímicos, el corte por agua ofrece ventajas que otros métodos no igualan. A diferencia del láser, que pierde eficacia a medida que aumenta el grosor, o del plasma, que puede generar zonas afectadas por el calor, el agua a alta presión con abrasivo corta en frío y sin alterar la estructura del material.
En la práctica, esto significa que puede cortar aceros al carbono, inoxidables, aleaciones de níquel, titanio e incluso materiales compuestos sin preocuparse por deformaciones térmicas o endurecimientos localizados. Para piezas que luego se soldarán o mecanizarán, esta característica es decisiva: el canto queda limpio y listo para el siguiente proceso.
Además, el corte por agua permite abordar espesores que otros sistemas consideran prohibitivos. Aunque los tiempos de corte aumentan con el grosor, la fiabilidad dimensional y la ausencia de fisuras hacen que sea la elección preferida en aplicaciones críticas donde un fallo no es una opción.
Materiales habituales en calderería y petroquímica
En calderería, los aceros al carbono de gran espesor son la base de muchos equipos: virolas, fondos, placas tubulares y soportes. El corte por agua los procesa sin precalentamiento ni riesgo de distorsión, algo fundamental cuando las piezas deben encajar con tolerancias ajustadas para el posterior soldeo.
En el sector petroquímico, la gama se amplía: aceros inoxidables dúplex y superdúplex, aleaciones de níquel como Inconel o Hastelloy, titanio y, en ocasiones, materiales refractarios o compuestos. Cada uno reacciona de forma distinta al calor, pero el agua los trata a todos por igual: sin aporte térmico, sin microestructuras alteradas.
Un punto clave es la compatibilidad con materiales ya tratados térmicamente. Si una chapa ha sido templada o revenida, el corte por agua no revierte esas propiedades. Esto evita rechazos en inspección y reduce la necesidad de mecanizados posteriores para eliminar capas afectadas.
Precisión y calidad de canto en grandes espesores
La precisión del corte por agua en espesores gruesos depende de varios factores: el tipo de máquina, la presión de trabajo, el tamaño y flujo del abrasivo, y la velocidad de avance. En general, se pueden conseguir tolerancias dimensionales muy ajustadas, aunque siempre es recomendable definir en plano las zonas críticas y las que admiten mayor holgura.
La calidad del canto se describe habitualmente en términos de rugosidad y conicidad. En espesores superiores a 100 mm, es normal que exista una ligera conicidad (la parte inferior puede quedar algo más ancha que la superior). Para piezas que requieren cantos perfectamente perpendiculares, se puede especificar un corte de mayor calidad o dejar sobremedida para un mecanizado posterior.
En calderería, donde los biseles para soldadura son frecuentes, el corte por agua puede realizarse con cabezal inclinado para obtener chaflanes directamente, ahorrando operaciones de fresado o biselado manual. Esto agiliza la preparación de uniones y mejora la repetibilidad.
Cómo especificar requisitos para un presupuesto fiable
Para recibir una oferta precisa de corte por agua en espesores gruesos, conviene aportar planos en formato vectorial (DXF, DWG o similar) con indicación clara de: material y grado, espesor exacto, tolerancias dimensionales, calidad de canto requerida y necesidad de biseles o taladros.
Si la pieza forma parte de un conjunto soldado, es útil indicar qué cantos serán posteriormente mecanizados o soldados, ya que en esas zonas se puede admitir una calidad de canto menor sin comprometer la función. Esto permite al proveedor optimizar parámetros y reducir coste sin sacrificar la integridad de la pieza.
En proyectos petroquímicos, donde los materiales suelen ser de alto coste, la optimización del anidado (nesting) es fundamental. Un buen proveedor propondrá disposiciones que minimicen el desperdicio y, si es posible, aprovechará retales para piezas menores. No olvide indicar si el material lo aporta usted o si prefiere que el taller lo suministre.
Ventajas operativas frente a otros métodos de corte
Comparado con el oxicorte, el agua no produce escoria ni requiere limpieza posterior tan intensa. Frente al plasma de alta definición, la zona afectada por el calor es inexistente, lo que se traduce en menos distorsión y en la posibilidad de cortar piezas muy cercanas entre sí sin riesgo de deformación.
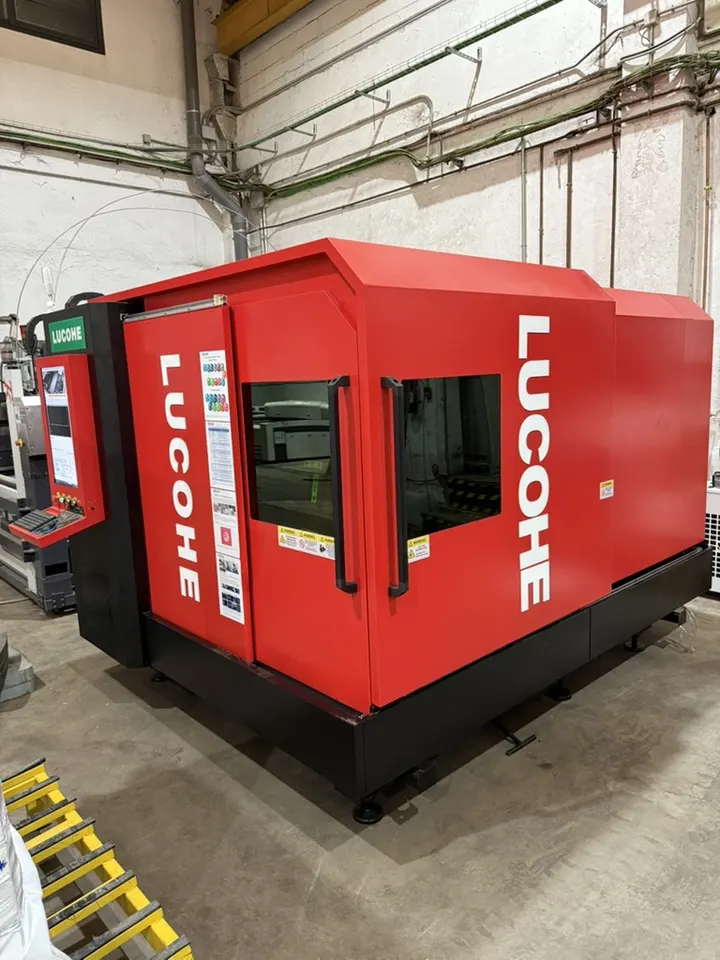
El láser, aunque excelente en espesores finos y medios, ve reducida su velocidad y calidad a partir de ciertos grosores, y en algunos materiales reflectantes o de alta conductividad térmica no es viable. El agua no tiene esas limitaciones: corta cualquier material conductor o no conductor, siempre que el espesor esté dentro del rango de trabajo de la máquina.
Otra ventaja es la posibilidad de apilar chapas finas para cortar varias a la vez, aunque en espesores gruesos esto no aplica. Sin embargo, la flexibilidad para cambiar de material sin cambiar de herramienta (solo se ajusta el abrasivo y los parámetros) reduce tiempos de preparación y permite atender pedidos mixtos con agilidad.
Consideraciones prácticas para calderería y petroquímica
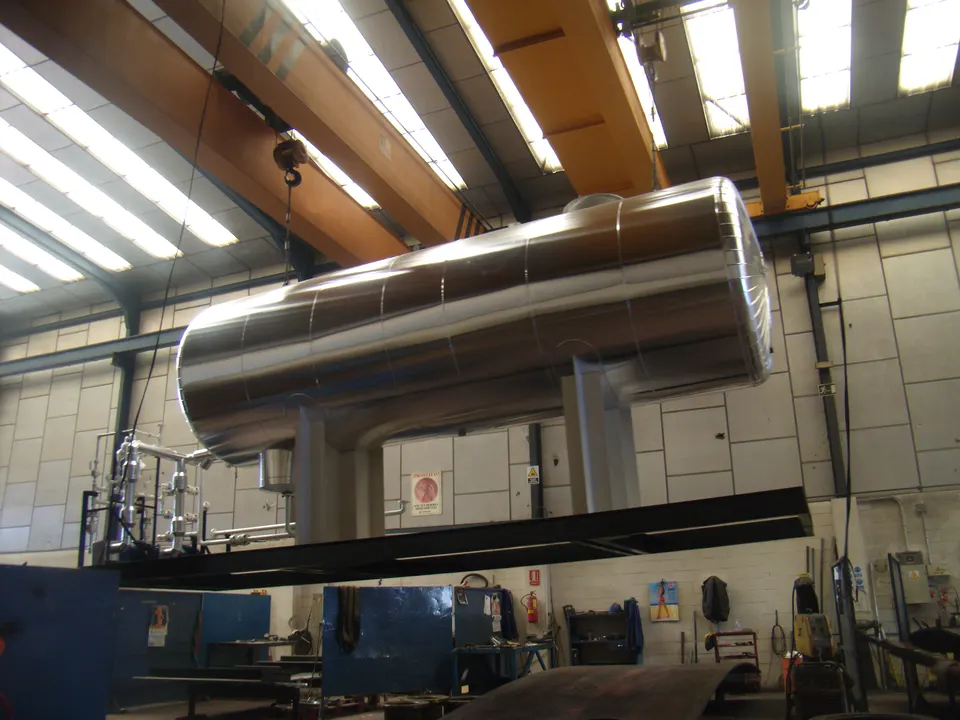
En calderería, las piezas de gran formato como virolas desarrolladas o fondos planos pueden cortarse en una sola pieza si la mesa de trabajo lo permite. Esto evita uniones adicionales y reduce el tiempo de soldadura. Si la pieza supera el tamaño de la mesa, se puede dividir en sectores con cortes precisos que faciliten el ensamblaje.
Para el sector petroquímico, la trazabilidad del material es crítica. Es habitual que el cliente exija certificados de calidad del material y, en ocasiones, ensayos no destructivos tras el corte. El corte por agua no introduce tensiones ni alteraciones, por lo que los certificados del material original siguen siendo válidos sin necesidad de tratamientos posteriores.
El consumo de abrasivo y agua es un factor de coste, pero en espesores gruesos el ratio de corte por hora sigue siendo competitivo si se compara con el mecanizado completo de la pieza. Además, el agua y el abrasivo pueden reciclarse en instalaciones modernas, reduciendo el impacto ambiental y el coste operativo.
Conclusión: confíe en especialistas para espesores exigentes
El corte por agua en espesores gruesos es una solución madura y fiable para calderería y petroquímica, siempre que se especifiquen correctamente los requisitos. La ausencia de calor, la versatilidad de materiales y la calidad de canto lo convierten en la opción preferida cuando la integridad del material es innegociable.
En Cortalia contamos con equipos de corte por agua de gran formato y experiencia en proyectos industriales exigentes en toda España y la UE. Si tiene planos de piezas de más de 100 mm, envíenos sus archivos y le prepararemos un presupuesto ajustado a sus necesidades, con asesoramiento técnico sobre calidades de canto, biseles y optimización de material.
¿Tiene un proyecto industrial?
Nuestro equipo de ingeniería le asesora sin compromiso. Analizamos su proyecto y le proponemos la solución más eficiente en términos de calidad, plazo y coste.