Corte láser de chapa: custos por hora e fatores que influenciam
Porque o custo por hora não conta toda a história
Ao pedir orçamentos para corte laser de chapa, muitos compradores concentram-se no preço por hora de máquina. É um dado útil, mas isolado pode enganar. O custo real de uma peça cortada depende de como esse tempo é utilizado: velocidade de corte, aproveitamento da chapa, tempos de setup e complexidade do desenho.
Um subcontratista com um preço por hora ligeiramente superior pode oferecer um custo final por peça mais baixo se tiver tecnologia mais rápida, melhor nesting ou menos desperdício. Por isso, em vez de comparar apenas euros por hora, avalie o custo total por peça acabada, incluindo material, corte e operações secundárias.
Fatores técnicos que determinam o preço por hora
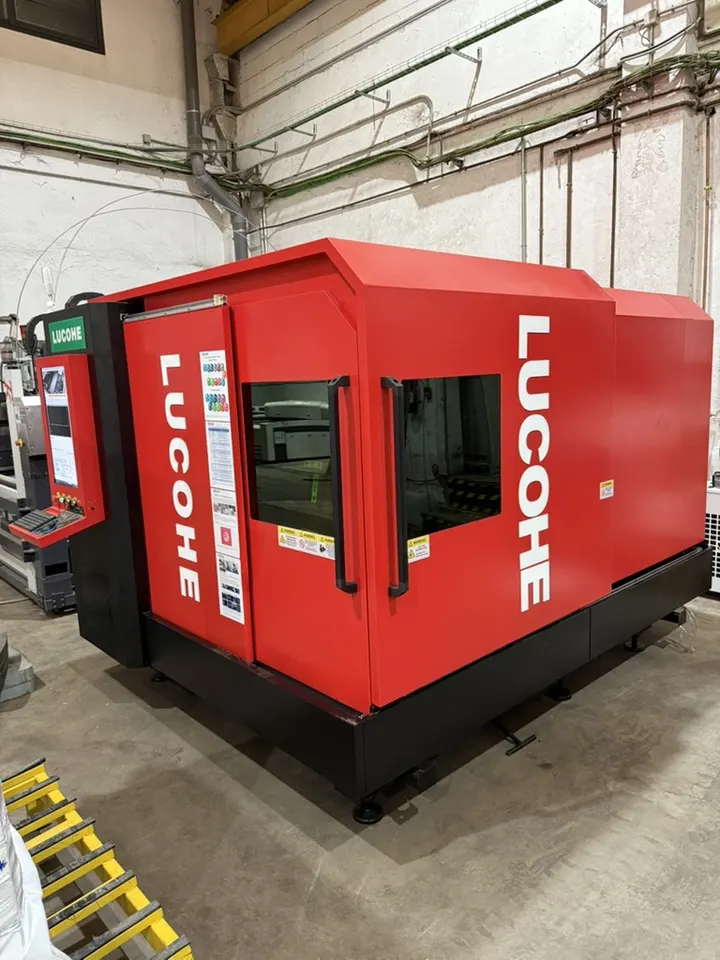
O tipo de laser é o primeiro fator. Lasers de fibra são hoje o padrão para corte de chapa metálica, com velocidades superiores em espessuras finas e médias face aos lasers de CO2, especialmente em materiais como aço inox e alumínio. Isso traduz-se em menor tempo de corte por peça e, portanto, menor custo por peça, mesmo que o preço por hora da máquina seja mais alto.
A potência do laser também influencia. Máquinas de maior potência cortam mais rápido em espessuras maiores e permitem processar uma gama mais ampla de materiais. No entanto, para espessuras muito finas, a velocidade pode estar limitada por outros fatores, como a dinâmica da mesa ou a qualidade do gás de assistência.
O material e a sua espessura têm um impacto direto. Aço macio, inox e alumínio comportam-se de forma diferente: o alumínio exige mais potência e cuidado com reflexos; o inox requer gás de assistência adequado para evitar oxidação. Espessuras maiores reduzem a velocidade de corte e aumentam o custo por metro linear.
Complexidade geométrica e aproveitamento de chapa
Peças com muitos contornos, furos pequenos ou cantos vivos obrigam a reduzir a velocidade de corte e aumentam o tempo de processamento. O mesmo se aplica a desenhos com tolerâncias apertadas que exigem ajustes finos ou passes adicionais.
O aproveitamento da chapa (nesting) é crucial. Um bom software de encaixe pode reduzir o desperdício de material para valores típicos de 10 a 20%, dependendo da geometria. Menos desperdício significa menor custo de material por peça e menos tempo de corte total. Subcontratistas experientes investem em software de nesting avançado e podem sugerir alterações no desenho para melhorar o aproveitamento sem comprometer a função.
Custos operacionais que entram no preço por hora
O preço por hora de uma máquina de corte laser não é apenas o custo da eletricidade. Inclui amortização do equipamento, manutenção, consumíveis (bicos, lentes, filtros), gases de assistência (oxigénio, azoto ou ar comprimido), mão de obra do operador e custos gerais da instalação.
O gás de assistência é um fator muitas vezes subestimado. O corte com azoto, por exemplo, produz bordos mais limpos em inox e evita oxidação, mas é significativamente mais caro que o oxigénio ou ar comprimido. A escolha do gás depende do material, da espessura e do acabamento pretendido, e afeta diretamente o custo por hora efetivo.
A manutenção preventiva e a calibração regular da máquina também pesam. Máquinas bem mantidas cortam mais rápido, com melhor qualidade e menos paragens não planeadas, o que se reflete num custo por peça mais estável e previsível.
Como estimar o custo real de uma peça cortada a laser
Para estimar o custo de uma peça, comece por calcular o perímetro de corte total. Multiplique esse valor por um custo por metro linear típico para o material e espessura em questão. A esse valor, adicione o custo do material consumido, incluindo o desperdício de chapa.
Depois, considere operações secundárias: rebarbagem, remoção de escória, marcação, quinagem ou soldadura, se aplicável. Muitas vezes, o corte laser é apenas uma etapa de um processo mais amplo, e o custo total deve incluir essas operações.
Peça ao subcontratista um orçamento detalhado que discrimine material, tempo de corte, setup e operações adicionais. Isso permite comparar ofertas de forma justa e identificar onde estão as diferenças de preço.
Boas práticas para reduzir custos sem sacrificar qualidade
Desenhe para a fabricação: evite furos desnecessariamente pequenos (que exigem troca de bico ou velocidades muito baixas), mantenha distâncias mínimas entre peças no nesting e use raios de canto generosos quando possível. Peças com geometria simples e contornos suaves cortam mais rápido e com menos desgaste da máquina.
Agrupe pedidos para otimizar o uso da chapa e reduzir setups. Encomendar lotes maiores dilui o custo de preparação e permite ao subcontratista planear melhor a produção. Se possível, padronize espessuras e materiais entre diferentes peças do mesmo projeto.
Considere o acabamento necessário. Se a peça vai ser pintada ou revestida, pode não precisar de um bordo perfeito, permitindo o uso de gases de assistência mais baratos ou velocidades mais altas. Discuta com o fornecedor as opções e o impacto no custo.
Conclusão: peça um orçamento baseado em desenhos reais
O custo por hora do corte laser é apenas um ponto de partida. O que importa é o custo total por peça acabada, que depende de uma combinação de fatores técnicos, operacionais e de design. Ao compreender esses fatores, pode preparar orçamentos mais realistas e negociar com conhecimento de causa.
Na Cortalia, trabalhamos com tecnologia laser de última geração e uma equipa experiente para otimizar cada projeto. Envie-nos os seus desenhos em formato CAD e as quantidades pretendidas; teremos todo o gosto em apresentar uma proposta detalhada e competitiva, adaptada às suas necessidades específicas.
Tem um projeto industrial?
A nossa equipa de engenharia aconselha-o sem compromisso. Analisamos o seu projeto e propomos a solução mais eficiente em termos de qualidade, prazo e custo.