Coste por hora del corte láser de chapa en España: guía práctica
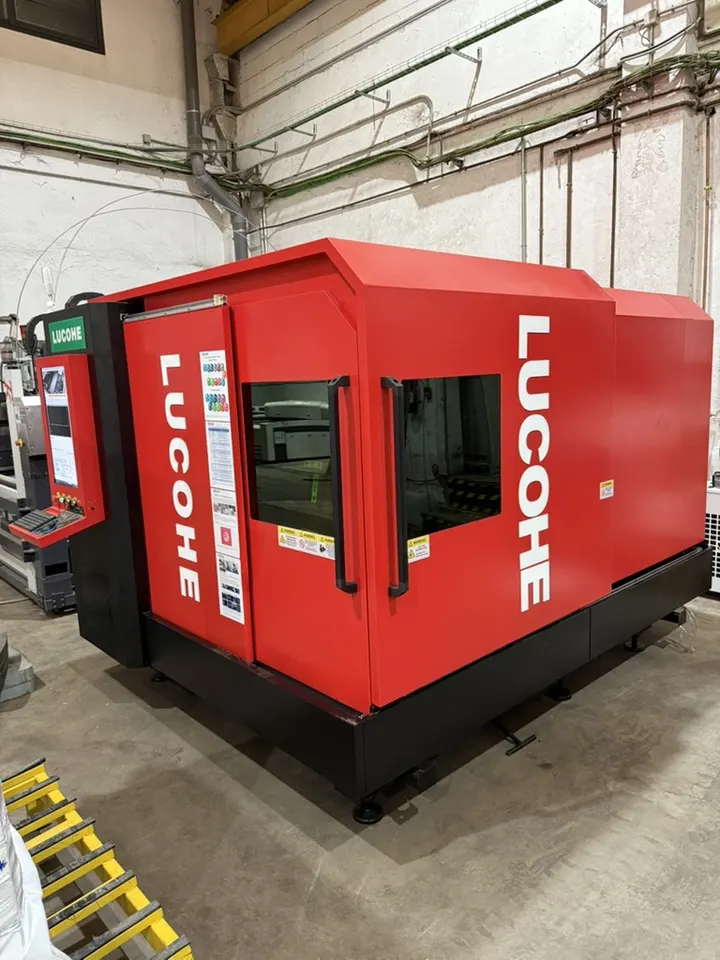
El coste real del corte láser: más allá del precio por hora
Cuando un comprador industrial solicita una oferta de corte láser de chapa, la primera pregunta suele ser: ¿cuál es el precio por hora? La respuesta corta es que no existe una tarifa única. El coste real depende de una combinación de factores técnicos y comerciales que conviene entender para negociar con criterio.
En el sector de la subcontratación en España, los talleres suelen calcular sus tarifas de corte láser en función de la amortización de la máquina, el consumo de energía y gases, el coste de la mano de obra cualificada y un margen industrial. Estos costes se reparten entre las horas productivas reales, que rara vez coinciden con las horas totales de turno debido a paradas por mantenimiento, preparación de piezas y cambios de material.
Por tanto, el precio por hora que un proveedor puede ofrecer está íntimamente ligado a su estructura de costes y a la eficiencia con la que opera. Un taller con maquinaria moderna y una buena planificación puede ofrecer tarifas más competitivas que otro con equipos antiguos, aunque ambos trabajen en el mismo mercado.
Tipo de láser: fibra, CO2 o estado sólido
La tecnología del equipo de corte es uno de los factores que más influye en el coste por hora. Los láseres de fibra, hoy mayoritarios en la industria, son más eficientes energéticamente que los de CO2 y requieren menos mantenimiento, lo que se traduce en un menor coste operativo por hora.
Los láseres de CO2, aunque en declive, todavía se utilizan para ciertos espesores y materiales. Su consumo eléctrico y de gases es mayor, y su mantenimiento más caro, por lo que el coste por hora tiende a ser superior. Sin embargo, pueden ofrecer ventajas en el corte de materiales no metálicos o en aplicaciones muy específicas.
Los láseres de estado sólido, como los de disco o fibra de alta potencia, permiten cortar espesores medios y altos con gran velocidad, reduciendo el tiempo de proceso. Aunque la inversión inicial es alta, el coste por hora efectivo puede ser menor gracias a su productividad.
Espesor y material: la ecuación del tiempo de corte
El espesor de la chapa es determinante: a mayor espesor, menor velocidad de corte y, por tanto, más tiempo de máquina para la misma longitud de corte. Esto incrementa el coste por pieza, aunque el coste por hora de la máquina se mantenga estable.
El material también importa. El acero al carbono es el más habitual y el más rápido de cortar. El acero inoxidable y el aluminio requieren más potencia y gases auxiliares, lo que encarece el proceso. El cobre, el latón y otras aleaciones especiales pueden necesitar parámetros muy concretos que reducen la velocidad y aumentan el desgaste de consumibles.
En la práctica, un taller puede ofrecer un precio por hora estándar para acero al carbono de espesores finos y medios, y aplicar recargos o tarifas diferenciadas para materiales más exigentes o espesores fuera del rango óptimo de su máquina.
Complejidad geométrica y calidad requerida
No es lo mismo cortar contornos sencillos que piezas con muchos agujeros pequeños, esquinas vivas o geometrías intrincadas. La complejidad obliga a reducir la velocidad de avance, aumentar las pausas para el cambio de dirección y, a veces, realizar pasadas adicionales de limpieza.
La calidad superficial exigida también influye. Si el cliente necesita bordes sin rebabas, sin escoria o con una rugosidad muy baja, el taller deberá ajustar parámetros como la potencia, la velocidad y la presión del gas, lo que puede incrementar el tiempo de corte y el consumo de consumibles.
Además, la precisión dimensional requerida puede obligar a realizar compensaciones térmicas o a utilizar estrategias de corte que minimicen la deformación, especialmente en piezas grandes o de espesor fino. Todo ello se refleja en el coste final.
Volumen de producción y preparación de máquina
El volumen de piezas a cortar es un factor comercial clave. Un lote grande permite amortizar el tiempo de preparación (programación, carga de chapa, ajuste de parámetros) entre muchas piezas, reduciendo el coste unitario. Por el contrario, una pieza única o series muy cortas encarecen el precio por hora efectivo, ya que el tiempo de preparación se reparte entre pocas unidades.
Los talleres suelen ofrecer descuentos por volumen o tarifas especiales para contratos marco. También pueden optimizar el anidado (nesting) de piezas en la chapa para minimizar el desperdicio de material, lo que beneficia al cliente en el coste total del proyecto.
La disponibilidad de material en stock es otro aspecto a considerar. Si el cliente proporciona la chapa, el coste por hora puede ser menor, pero el taller deberá verificar la calidad y las dimensiones del material suministrado. Si el taller compra el material, incluirá un margen por gestión y almacenamiento.
Costes indirectos y ubicación geográfica
El coste por hora del corte láser no solo depende de la máquina. Incluye también costes indirectos como el alquiler o amortización de la nave, la energía eléctrica, los gases industriales (oxígeno, nitrógeno), el mantenimiento preventivo y correctivo, y la mano de obra directa e indirecta.
La ubicación geográfica del taller influye en estos costes. En zonas con mayor coste de vida o de suelo industrial, los gastos fijos son más altos y pueden repercutir en la tarifa horaria. En cambio, talleres situados en polígonos con buena logística pueden ofrecer precios competitivos gracias a la reducción de costes de transporte.
Por último, la certificación de calidad (ISO 9001, por ejemplo) y los requisitos específicos de sectores como automoción o aeroespacial pueden añadir costes de control y trazabilidad que se reflejan en el precio final.
Cómo comparar ofertas y preparar un presupuesto realista
Para un comprador industrial, lo más útil no es fijarse solo en el precio por hora, sino en el coste total por pieza. Solicite a los proveedores un desglose que incluya el tiempo de corte estimado, el coste del material, los consumibles y cualquier recargo por complejidad o urgencia.
Es recomendable pedir ofertas a varios talleres y comparar no solo precios, sino también plazos de entrega, capacidad de producción, experiencia con materiales similares y certificaciones. Un precio por hora aparentemente bajo puede esconder tiempos de corte más largos o una menor calidad que genere costes adicionales en procesos posteriores.
En Cortalia, entendemos que cada proyecto es único. Nuestro equipo técnico analiza sus planos y especificaciones para ofrecer una estimación precisa y transparente, optimizando el anidado y los parámetros de corte para reducir el coste total sin comprometer la calidad.
Si está preparando un presupuesto para corte láser de chapa, le invitamos a enviarnos sus planos o archivos CAD. Le responderemos con una propuesta detallada y sin compromiso, adaptada a sus necesidades de material, espesor, volumen y plazo de entrega.
¿Tiene un proyecto industrial?
Nuestro equipo de ingeniería le asesora sin compromiso. Analizamos su proyecto y le proponemos la solución más eficiente en términos de calidad, plazo y coste.